

3Dプリンターのフィラメントは、PLAやABSといった汎用材料からPEEKなどの高機能材料まで種類が多く、材質によって耐熱性・強度・造形のしやすさが大きく異なります。試作品や治具を造形する際は、用途に合った材質を選ぶことが品質とコストの両面で重要です。本記事では、主要なフィラメント材質の特徴や用途、選び方のポイント、造形時の注意点、価格の目安に加え、フィラメント方式が適さないケースについても分かりやすく解説します。
- 3Dプリンターのフィラメントとは
- 3Dプリンターのフィラメント材質一覧
- 汎用材(PLA・ABS・ASA・PETG・PP・TPU)
- エンジニアリングプラスチック(ナイロン・PC)
- 複合材(カーボン・ガラス繊維強化)
- スーパーエンプラ(PEEK・PEI・PPS)
- サポート材に使うフィラメント
- その他の材質
- 用途から選ぶフィラメント材質
- 材質ごとの造形難度と注意点
- フィラメント材質の価格の目安
- フィラメント方式が向かないケースと他方式との使い分け
- よくある質問(強度・材質選び・保管・トラブル)
- まとめ
3Dプリンターのフィラメントとは
3Dプリンターのフィラメントとは、熱溶解積層方式の3Dプリンターで使う、糸状に成形された樹脂材料のことです。リール(スプール)に巻かれた状態で供給され、ノズル内で溶かされながら積み重ねられて造形物になります。
フィラメントを選ぶということは、できあがる部品の耐熱性・強度・寸法精度・表面品質を選ぶことと同じです。材質の選定は、造形条件の調整よりも先に決めるべき項目です。
フィラメントの「材質」と「太さ」
フィラメントの仕様は、主に「材質」と「太さ(線径)」の2つで決まります。
- 材質:PLA、ABS、ナイロン、PEEKなど、樹脂の種類
- 太さ:1.75mmと2.85mm(約3mm)の2種類が主流
フィラメントの太さは使用する3Dプリンターによって決まっているため、実際に選ぶのは主に材質です。なお、同じPLAでもメーカーごとに添加剤や改質技術が異なり、耐熱性や靭性に差があります。材質名だけで判断せず、材料メーカーが公開しているデータシートを確認しましょう。
フィラメントの材質は、一般的にアルファベットの略称で表記されます。主な材質の正式名称は以下の通りです。
- PLA:ポリ乳酸(Poly-Lactic Acid)
- ABS:アクリロニトリル・ブタジエン・スチレン(Acrylonitrile Butadiene Styrene)
- ASA:アクリロニトリル・スチレン・アクリレート(Acrylonitrile Styrene Acrylate)
- PETG:グリコール変性ポリエチレンテレフタレート(Polyethylene Terephthalate Glycol)
- PA:ポリアミド(Polyamide)。ナイロンとも呼ばれます
- PC:ポリカーボネート(Polycarbonate)
- PP:ポリプロピレン(Polypropylene)
- TPU:熱可塑性ポリウレタン(Thermoplastic Polyurethane)
- PEEK:ポリエーテルエーテルケトン(Polyether Ether Ketone)
- PEI:ポリエーテルイミド(Polyetherimide)。ULTEMは商標名です
なお、「フィラメントの材質」「フィラメントの素材」「フィラメントの樹脂」はいずれも同じものを指します。本記事では「材質」で統一して解説します。
フィラメントを使うのは熱溶解積層(FDM/FFF)方式
フィラメントを使うのは、熱溶解積層方式(FDM/FFF)の3Dプリンターだけです。3Dプリンターにはほかにも、液状の樹脂を光で硬化させる光造形方式、粉末の樹脂にレーザーを照射する粉末造形方式などがあり、これらはフィラメントを使いません。
「3Dプリンターの材料=フィラメント」ではない点は、材質を検討するうえでの前提になります。方式が変われば使える材料も、得られる精度も表面品質も変わるためです。方式ごとの違いは、本記事の「フィラメント方式が向かないケースと他方式との使い分け」で整理します。
3Dプリンターのフィラメント材質一覧
主なフィラメント材質を、耐熱性と用途の目安とあわせて一覧にします。本記事に記載する耐熱温度・ノズル温度・価格などの数値は、いずれも公開情報をもとにした参考値です。実際の値は製品やグレード、試験条件によって異なるため、材料メーカーのデータシートで確認してください。
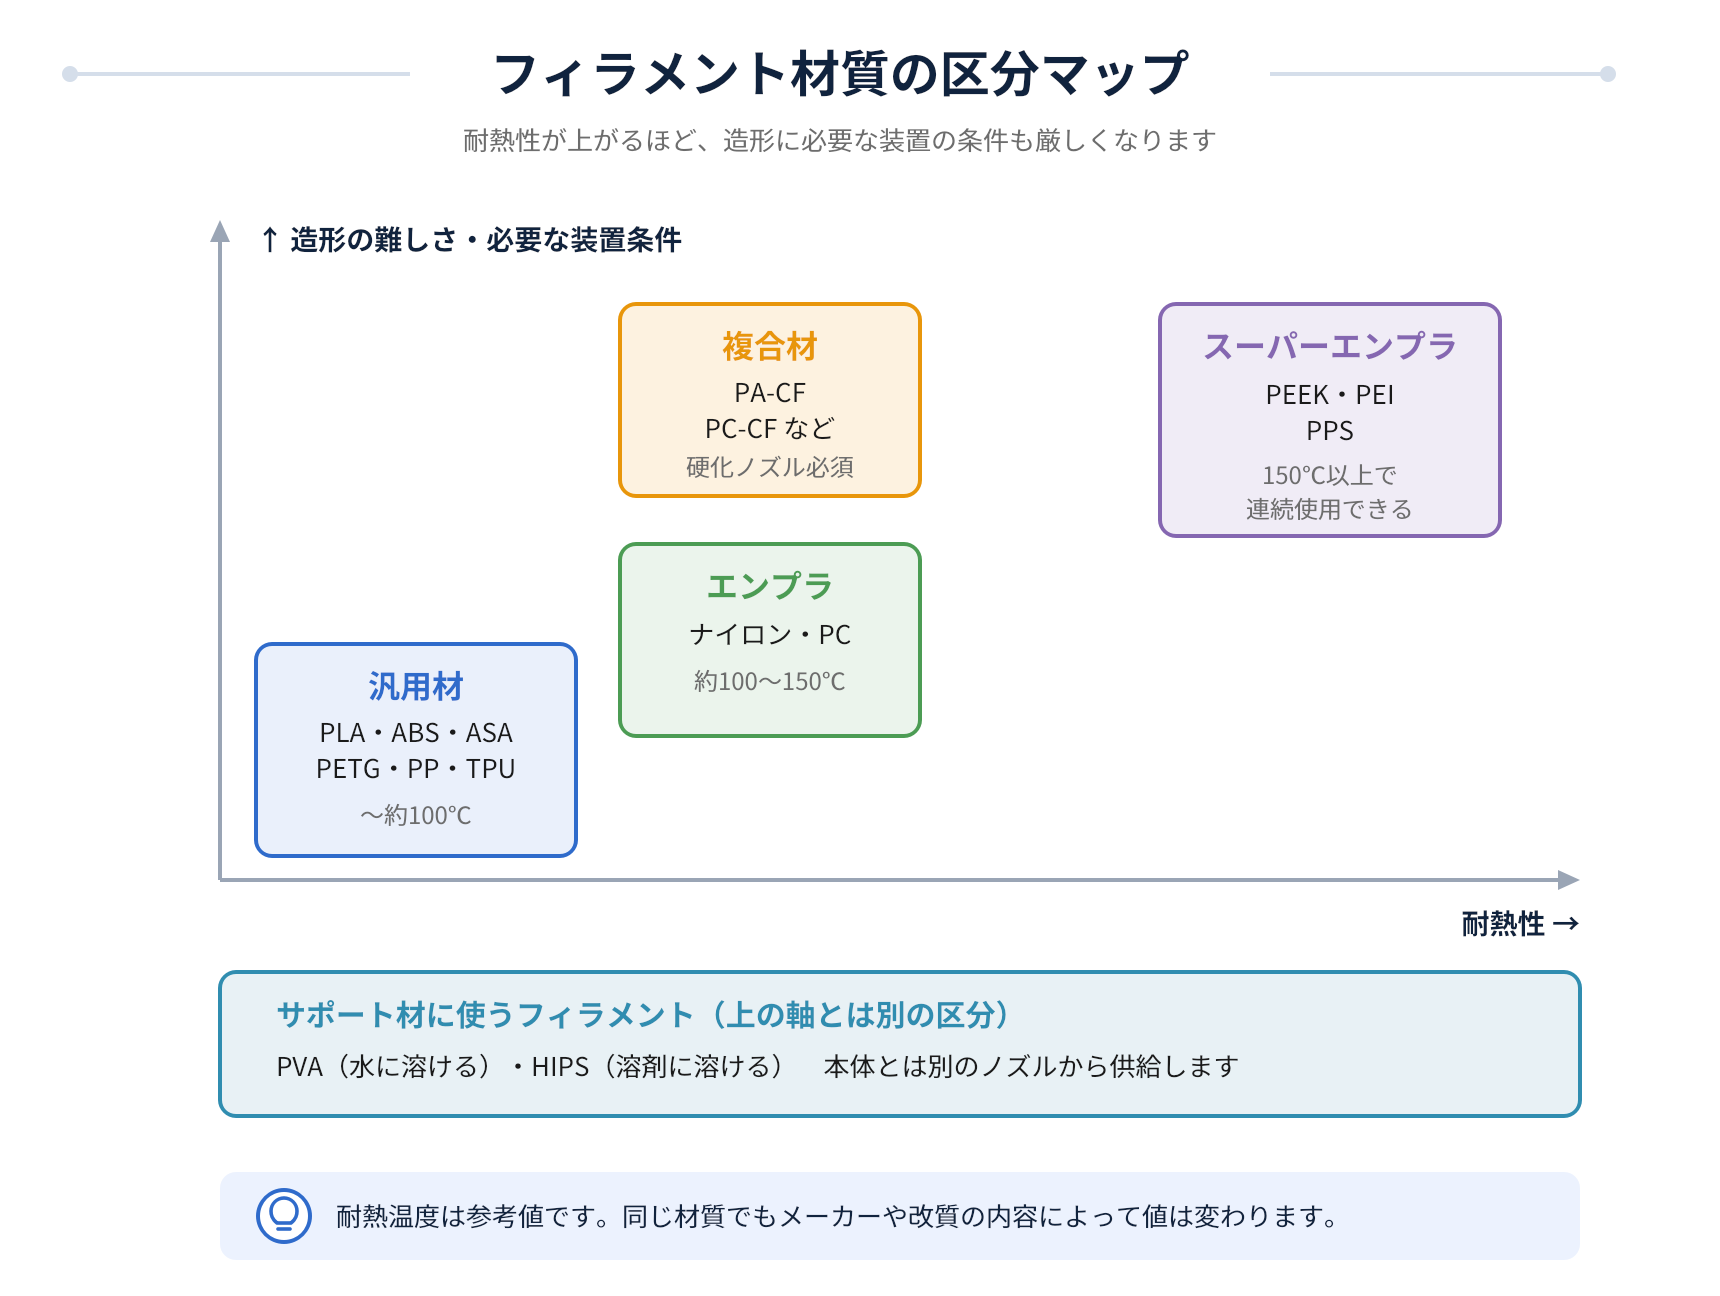
フィラメント材質の区分マップ。汎用材・エンプラ・複合材・スーパーエンプラを耐熱性と造形の難しさ(必要な装置条件)の2軸で整理しています。サポート材に使うPVA・HIPSは別の区分です。
| 材質 | 耐熱性(参考値) | 強度・特性 | 造形難度 | 主な用途 |
|---|---|---|---|---|
| PLA | 低(約55〜60℃) | 硬いが脆い。反りが少ない | 易 | 形状確認モデル、外観検討 |
| ABS | 中(約90〜100℃) | 靭性がある。後加工しやすい | 中 | 試作部品、簡易治具 |
| ASA | 中(約90〜100℃) | 耐候性が高い | 中 | 屋外で使う部品 |
| PETG | 中(約70〜80℃) | 靭性と耐薬品性のバランスが良い | 易〜中 | 容器、カバー類 |
| PP | 中(約90〜100℃) | 軽量、耐薬品性が高い | 難 | 耐薬品部品、ヒンジ |
| TPU | 低〜中 | 柔軟(ゴム状) | 中〜難 | パッキン、グリップ |
| ナイロン(PA) | 中〜高(約100〜150℃) | 強靭で耐摩耗性が高い | 難 | 摺動部品、機能部品 |
| PC(ポリカーボネート) | 高(約110〜130℃) | 高強度・高靭性 | 難 | 耐熱治具、機構部品 |
| CF強化材(PA-CF等) | 母材+α | 高剛性・低反り | 中〜難 | 治具、構造部品 |
| PEI(ULTEM) | 非常に高(約150〜210℃) | 難燃性・高強度 | 非常に難 | 航空宇宙、高温部品 |
| PEEK | 非常に高(連続使用で約250℃前後) | 高強度・耐薬品性。一部の金属部品を置き換え可能 | 非常に難 | 最終製品、過酷環境部品 |
| PPS | 高 | 耐薬品性・寸法安定性 | 難 | 薬液まわりの部品 |
| HIPS | 中 | 耐衝撃性がある。軽量 | 中 | ABSのサポート材、模型 |
| PVA | 低 | 水に溶ける | 中 | サポート材専用 |
※耐熱性の数値は参考値です。多くは荷重たわみ温度に近い値ですが、PEEKは連続使用温度の目安を示しています。PEIはグレードによる差が大きく、ULTEM 9085で約150℃、ULTEM 1010で約210℃です。
汎用材(PLA・ABS・ASA・PETG・PP・TPU)
汎用材は、入手性が高く、PLAやPETGのように造形しやすい材質が多い一方で、耐熱性は高くありません。形を確認する用途には十分ですが、機能部品に使うには制約があります。
PLA(ポリ乳酸)は、最も造形しやすい材質です。トウモロコシなどの植物由来の原料から作られる樹脂で、収縮が小さいため反りにくく、加熱チャンバーがなくても安定して造形できます。造形中のにおいもほとんどありません。寸法再現性が高く、細かい形状も比較的よく出ます。
一方で、PLAは硬いものの脆く、曲げたり衝撃を受けたりすると粘らずに割れます。耐熱温度も約55〜60℃と低く、夏場の車内に置いただけで変形することがあります。また、アセトンによる表面処理ができず、研磨すると摩擦熱で軟化しやすいため、後加工の自由度はABSに劣ります。常温で形を確認するモデルに向いた材料と考えてください。
ABSは、PLAより耐熱性と靭性が高い材質です。耐熱温度は約90〜100℃で、衝撃を受けても粘りがあり、割れにくい性質があります。切削、接着、塗装、アセトンによる表面処理といった後加工にも対応しやすく、形を確認したあとに手を加えたい場合に適しています。
一方で造形温度と室温の差が大きく、冷えるときの収縮によって、大きな部品では反りや層間剥離が起きやすくなります。安定して造形するには、造形空間を囲った密閉型の装置が望ましく、大きな部品では加熱チャンバーがあると安定します。また、造形中に特有のにおいが発生するため、換気できる環境が必要です。
ASAは、ABSの耐候性を高めた材質です。基本的な性質はABSに近く、紫外線による変色や劣化が起きにくい点が異なります。屋外で使う部品に向きます。
PETGは、PLAに近い造形しやすさと、ABSに近い靭性を併せ持つ材質です。ペットボトルとに使われるPETにグリコールを添加して収縮等を抑えた材料で、透明度が高く、耐薬品性もあることから容器やカバー類に使われます。PLAほど脆くなく、ABSほど反らないという中間的な位置づけですが、湿気を含むと糸引き(ストリンギング)が起きやすい点には注意が必要です。
PP(ポリプロピレン)は、軽量で耐薬品性が高く、ヒンジのような繰り返し曲げにも耐えます。一方で収縮が大きく、造形は難しい部類に入ります。ガラスウールを配合して収縮を抑えたPPGWのような改質グレードもあります。
TPU(熱可塑性ポリウレタン)は、ゴムのような柔軟性を持つ材質です。分類上は熱可塑性エラストマーですが、汎用的に使われる材料としてここで紹介します。パッキンやグリップ、緩衝材に使われます。柔らかいため送り出しが不安定になりやすく、造形速度を落とす必要があります。
エンジニアリングプラスチック(ナイロン・PC)
エンジニアリングプラスチック(エンプラ)は、機械的性質や耐熱性に優れた樹脂の総称です。ナイロンとPCがこれに当たります。機能部品として使う場合は、まずここで紹介する2つの材質が候補になります。
ナイロン(PA)は、強靭で耐摩耗性が高く、繰り返し荷重のかかる部品や摺動部品に向きます。ただし吸湿性が非常に高く、湿気を吸った状態で造形すると表面が荒れたり、強度が落ちたりします。乾燥管理が欠かせません。
PC(ポリカーボネート)は、高い強度と靭性を併せ持ち、耐熱性も約110〜130℃と高い材質です。熱のかかる治具や、荷重を受ける機構部品に使えます。造形温度が高く、冷えるときに反りやすいため、密閉型の装置を使うのが基本で、加熱チャンバーがあると安定します。
複合材(カーボン・ガラス繊維強化)
複合材は、母材となる樹脂に炭素繊維やガラス繊維を混ぜたフィラメントです。「PA-CF」「PC-CF」のように、母材名+繊維名で表記されます。
繊維を加えることで剛性が上がり、収縮が抑えられて反りにくくなるという利点があります。寸法安定性が求められる治具や剛性を求めるパーツには有効な選択肢です。
一方で、繊維が硬いためノズルが摩耗します。通常の真鍮ノズルでは短期間で穴径が広がってしまうため、硬化処理されたノズルが必要です。また、繊維を加えると伸びが小さくなり、脆くなる傾向があります。剛性は上がるが粘りは下がる、というトレードオフを前提に選んでください。
スーパーエンプラ(PEEK・PEI・PPS)
スーパーエンプラとは、150℃以上の高温環境でも連続して使用できる樹脂のことです。PEEK、PEI(ULTEM)、PPSなどが該当します。
この区分の材料は、金属部品の置き換え候補になります。PEEKは強度と耐熱性、耐薬品性をいずれも高い水準で備え、軽量化とコスト削減を両立できる場合があります。PEIは難燃性に優れ、航空宇宙分野で採用例があります。Carbon PEEKはPEEKにカーボン繊維を加えることで、剛性とPEEKの利点を備えた素材で、300℃耐熱を要するなど過酷な環境で強度を必要とするパーツに採用例があります。
ただし、スーパーエンプラの造形は一般的な装置では成立しません。ノズル温度が400℃前後、チャンバー温度も高温に維持できる装置が必要で、さらにPEEKの場合は造形機によっては、造形後の熱処理(アニール)が結晶性に影響します。装置・材料・プロセス条件がそろって初めて、データシート通りの物性が出ます。
なお、従来の熱溶解積層方式は、積層方向(Z方向)の強度が他方向より低くなる点が弱点とされてきました。近年は加熱チャンバーと造形プロセスの制御により、この異方性を抑えて等方性に近づける装置も登場しています。
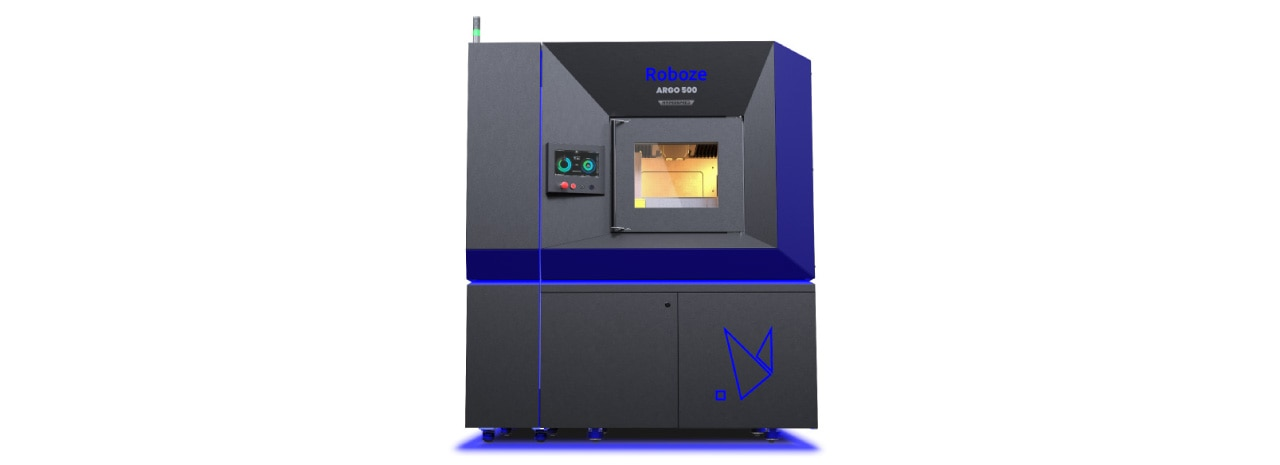
例えば、Roboze社の3Dプリンターは、造形空間を高温に保つチャンバーによって層と層の溶着を高め、異方性を抑えた造形ができます。SOLIZE PARTNERSはRoboze社製3Dプリンターの国内代理店として装置の販売・導入支援を行っているほか、自社でも同社の装置を保有しています。PEEKなどスーパーエンプラ部品の造形をご依頼いただくことも可能です。
最終製品への適用を検討する場合は、こうした装置で等方性がどこまで確保できるかが判断の分かれ目になります。
サポート材に使うフィラメント
造形物そのものではなく、造形を支えるサポート材として使うフィラメントがあります。本体とは別のノズルから供給するため、2本のノズルを持つ装置が前提になります。
PVA(ポリビニルアルコール)は、水に溶けるフィラメントです。造形後に水に浸けるだけで除去できるため、手やニッパーが入らない内部構造や、細かい格子形状に有効です。
HIPS(耐衝撃性ポリスチレン)は、ABSのサポート材として使われます。リモネンという溶剤に溶ける性質を利用して除去します。単体で造形物を作ることもできます。
ノズルが1本の装置では、サポートも本体と同じ材質で造形することになります。この場合のサポートは、造形後にニッパーなどで物理的に取り除く前提です。取り外しやすい形状になっているか、サポートをどこに付けるか、どの向きで造形するかを、設計の段階で考えておく必要があります。サポートを取ったあとの面には除去跡が残るため、見た目や寸法が重要な面にはサポートが付かない向きを選ぶのが基本です。
サポート材を除去できるかどうかは、設計できる形状の自由度に直結します。除去跡を残したくない複雑形状であれば、サポート材そのものが不要な粉末造形まで含めて検討する価値があります。
その他の材質
このほか、木粉や金属粉を混ぜて質感を変えた意匠系の複合材や、加熱すると元の形状に戻る形状記憶ポリマー(SMP)といった材質もあります。いずれも流通や用途が限られるため、業務で使う部品の候補としては、まず汎用材・エンプラ・複合材・スーパーエンプラの4区分から選ぶことになります。
用途から選ぶフィラメント材質
材質は、「何に使うか」から逆算して選ぶのが確実です。用途別の推奨を整理します。
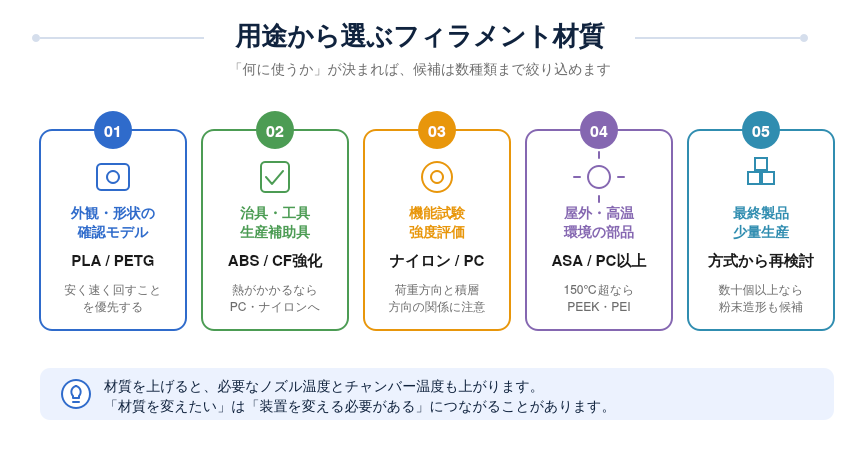
用途から選ぶフィラメント材質の一覧。外観確認はPLAやPETG、治具はABSやCF強化材、機能試験はナイロンやPC、屋外・高温環境はASAやPC以上が目安です。最終製品・少量生産は、粉末造形を含めて方式から検討し直します。
外観確認・形状確認のモデル
PLAまたはPETGで十分です。この段階で重要なのは、寸法や形状を素早く確認することであり、高い強度や耐熱性は求められません。造形しやすく安価な材質を選び、試作サイクルを短縮することを優先しましょう。
なお、表面品質を重視する場合はフィラメント方式そのものが不利です。積層跡が残るため、意匠確認用のモデルには光造形方式のほうが適しています。
治具・工具・生産補助具
ABS、PETG、またはCF強化材が基本です。生産現場で使用する治具には、繰り返しの使用に耐える靭性と、ワークを正確に位置決めするための寸法安定性が求められます。そのため、PLAよりも耐久性に優れた材質が適しています。
熱がかかる工程で使用する場合は、PCやナイロンも検討してください。はんだ付け工程や塗装乾燥工程の近くでは、PLA製の治具が変形するおそれがあります。
機能試験・強度評価用の部品
ナイロン、PC、CF強化材などが候補です。これらの材質は強度や耐熱性に優れており、機能試験や強度評価に適しています。ただし、3Dプリント品の物性は、同じ樹脂の射出成形品と異なる場合があるため注意が必要です。データシートの数値をそのまま設計条件として採用すると、実際の部品では想定した性能を得られないことがあります。
また、3Dプリント品は積層構造であるため、層間が強度上の弱点になります。造形方向によって強度が変化するため、荷重方向と積層方向の関係を設計段階で検討しておきましょう。
屋外・高温環境で使う部品
屋外用途にはASA、高温環境にはPC以上が推奨されます。
ABSは紫外線の影響を受けやすく、長期間屋外で使用すると変色や劣化が発生します。耐候性が求められる場合は、ASAを選択するほうが適しています。
また、高温環境では使用温度に応じた材料選定が重要です。一般的な目安として、100℃を超える環境ではPC、150℃を超える環境や耐薬品環境ではPEEKやPEIが候補となります。高温環境でかつ剛性が必要な場合は、特にCarbon PEEKが適します。
最終製品・小ロット生産
3Dプリントを最終製品に適用する場合は、材料選定だけでなく、生産体制や品質保証まで含めた検討が必要です。
特に継続して生産する場合は、材料評価、設計最適化、生産準備、品質管理の仕組みを整えなければなりません。
また、小ロット生産ではフィラメント方式だけでなく粉末造形方式も有力な選択肢となります。粉末造形はサポート材が不要で、複数部品を一度に造形できるため、数十〜数百個程度の生産ではコスト面で有利になる場合があります。
材質ごとの造形難度と注意点
材質を決めたあとにつまずく原因は、おおむね次の3つに集約されます。
反りと層間剥離
反りは、樹脂が冷えて収縮するときに発生します。収縮率の大きい結晶性樹脂のPPやナイロン(PA)、スーパーエンプラ系材料で起きやすく、部品が大きいほど顕著になります。ABSやPCは収縮率の小さい非晶性樹脂ですが、造形温度と室温の差が大きいため、大きな部品では反りが出やすくなります。
対策は、造形中の温度差を小さくすることです。加熱チャンバーで造形空間全体を温める、ベッド温度を上げる、急激な冷却を避ける、といった方法があります。チャンバーのない装置でABSの大型部品を造形すると、底面が剥がれたり、層の境目で割れたりします。
層間剥離も同じ原因です。前の層が冷えすぎた状態で次の層が積まれると、十分に溶着しません。
吸湿
特にナイロンは吸水率が高い材質です(平衡吸水率はPA6で2.5〜3.5%程度、参考値)。PCやPETGの吸水率はナイロンよりはるかに低い(PCで0.15〜0.3%程度、参考値)ものの、わずかな水分でも表面の荒れや糸引きにつながるため、造形前の乾燥が推奨されます。PEEKも吸水率そのものは低い樹脂ですが、造形前の乾燥が材料メーカーから指定されています。空気中の水分を吸ったフィラメントを加熱すると、ノズル内で水分が気化し、表面の荒れや気泡、強度低下を引き起こします。
開封後は乾燥剤とともに密閉保管し、使用前に指定温度で乾燥させてください。ナイロンの場合、開封して数時間放置しただけで影響が出ることがあります。材質ごとの乾燥条件は、材料メーカーの指定に従ってください。
ノズル・装置側の制約
材質によって、必要なノズル温度とチャンバー温度が決まります。装置の上限を超える材質は、そもそも造形できません。
参考値は次の通りです。実際の設定温度は、材料メーカーの推奨条件に従ってください。
- PLA・PETG:ノズル約190〜250℃(PLAは約190〜230℃、PETGは約220〜250℃)、チャンバー不要
- ABS・ASA:ノズル約230〜260℃、密閉型を推奨(大きな部品は加熱チャンバー付きが望ましい)
- ナイロン・PC:ノズル約260〜310℃、密閉型が基本(PCや大きな部品は加熱チャンバー付きが望ましい)
- PEEK・PEI:ノズル約350〜450℃、加熱チャンバー付きの装置が前提
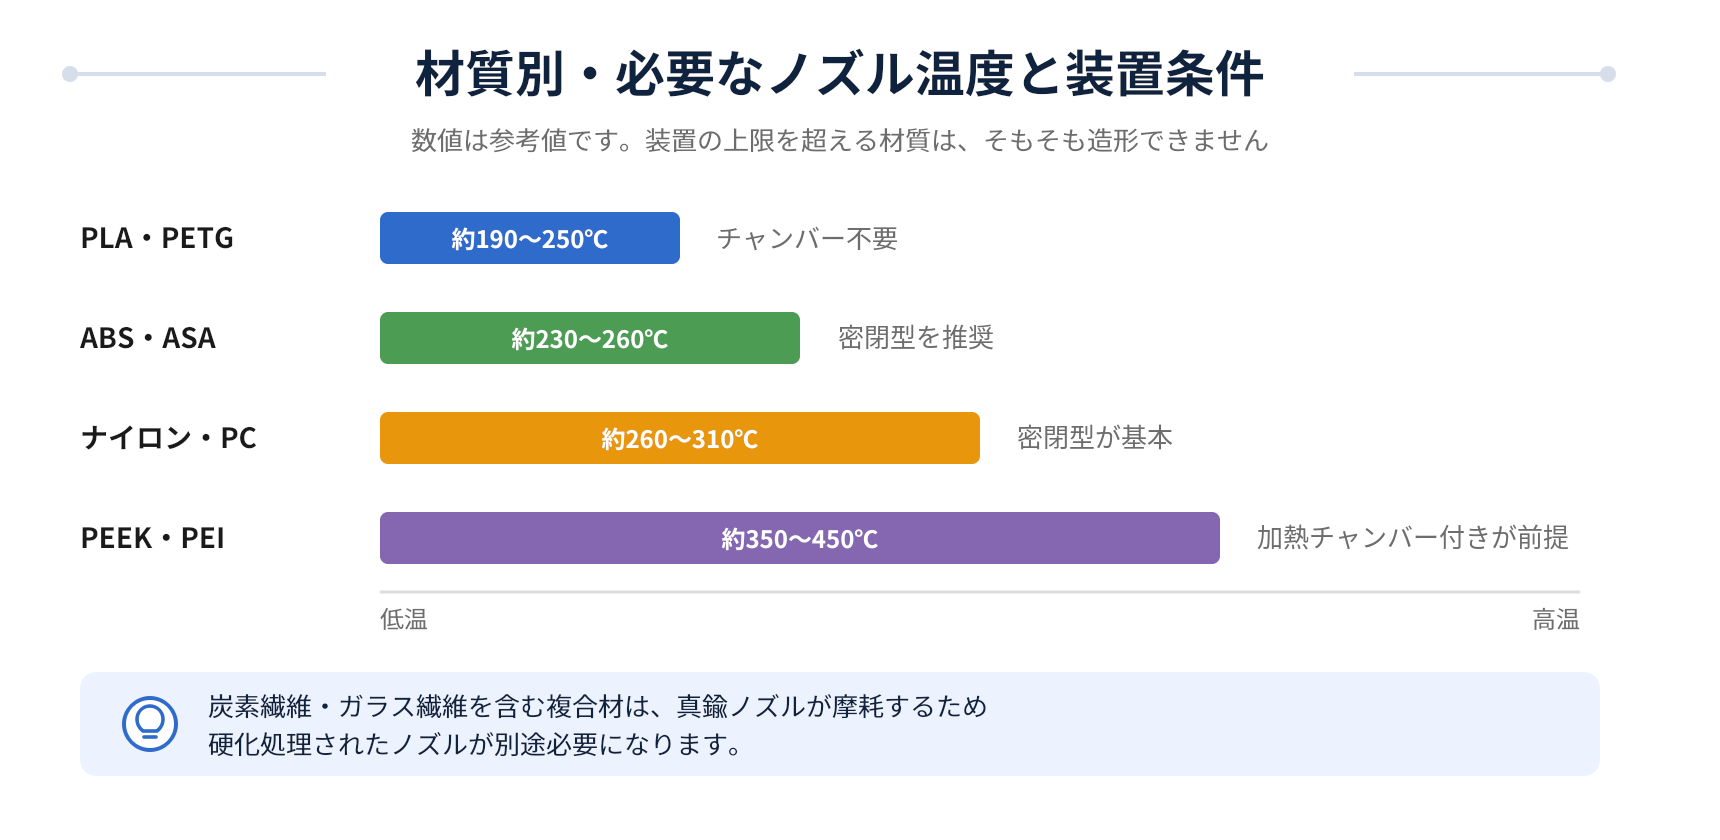
材質別に必要なノズル温度と装置条件の早見表。
加えて、CF強化材やGF強化材では硬化ノズルが必要です。「材質を変えたい」という要望は、多くの場合「装置を変える必要がある」という話につながります。
スーパーエンプラのように、一般的な装置では対応できない材質を使いたい場合は、その材質に対応した装置が必要です。SOLIZE PARTNERSでは、PEEKやPEI(ULTEM)、炭素繊維強化材に対応したRoboze社製の3Dプリンターを取り扱っています。
フィラメント材質の価格の目安
フィラメントの価格は、材質によって大きく異なります。1kgあたりの参考価格は次の通りです。
| 材質区分 | 1kgあたりの参考価格 |
|---|---|
| 汎用材(PLA・ABS・PETG) | 数千円 |
| エンプラ(ナイロン・PC) | 数千円〜2万円程度 |
| 複合材(CF強化) | 1万〜6万円程度 |
| スーパーエンプラ(PEEK・PEI) | 5万〜30万円程度 |
※2026年11月時点の公開情報をもとにした参考価格です。メーカーや購入先、為替によって変動します。装置メーカーの純正材は、この範囲を上回ることがあります。
フィラメントは一般的に1kgスプールで流通しており、500gや2kgの製品もあります。汎用材は通販で入手できますが、エンプラ以上の材質や純正材は代理店経由で調達するケースが一般的です。
同じ材質でもメーカーによって価格は異なり、その差は主に線径公差や品質管理の精度に由来します。安価な製品は造形不良のリスクが高まるため、業務用途では材料単価ではなく、完成品1個あたりのコストで評価することが重要です。
スーパーエンプラでは材料費よりも設備コストや歩留まりの影響が大きくなるため、内製か外注かは年間の使用量を基準に検討するのが基本です。
フィラメント方式が向かないケースと他方式との使い分け
フィラメント方式は万能ではありません。次のようなケースでは、他の方式を検討したほうが早く確実です。
- 積層跡のない滑らかな表面が必要なとき
- 0.1mm以下の細かい形状を再現したいとき
- 同じ部品を数十個以上まとめて作りたいとき
- サポート材の除去跡を残したくない複雑形状のとき
主要な方式の比較は次の通りです。
| 方式 | 材料形態 | 表面品質 | 得意な用途 |
|---|---|---|---|
| 熱溶解積層(FDM/FFF) | フィラメント | 積層跡が残る | 治具、高耐熱部品 |
| 光造形 | 液状樹脂 | 非常に滑らか | 意匠モデル、細かい形状 |
| 粉末造形 | 粉末 | ざらつきがある | 機能部品、最終製品 |
方式による違いは、表面品質だけではありません。熱溶解積層方式は、溶けた樹脂を線状に積み重ねる構造上、層と層の界面が強度の弱点になり、積層方向(Z方向)の強度が他方向より低くなります。液状の樹脂を層ごとに硬化させる光造形や、粉末を溶融させる粉末造形では、この方向による差は熱溶解積層方式ほど大きくありません。寸法精度の面でも、ノズル径と積層ピッチの制約を受ける熱溶解積層方式は、光造形に比べて不利です。
そのため、意匠確認モデルや細かい形状の試作であれば、光造形や粉末造形のほうが適しています。これらの方式は、SOLIZEオンライン3Dプリントの自動見積りに対応しており、3Dデータをアップロードすれば見積り金額と形状の再現性をその場で確認できます。
各方式で使える材料の一覧は、材料ラインアップにまとまっています。
一方で、高温環境で使う部品や、金属からの置き換えを狙う部品では、スーパーエンプラに対応した熱溶解積層方式が有力です。熱溶解積層方式の弱点である積層方向の強度差も、「スーパーエンプラ(PEEK・PEI・PPS)」で触れた通り、造形空間を高温に保つ装置では抑えられます。SOLIZE PARTNERSが取り扱うRoboze社製の3Dプリンターは、この領域に対応した装置です。目的から方式を選び、方式の中で材質を選ぶ、という順序で検討してください。
用途や使用環境から方式と材質を絞り込むには、装置や材料ごとの特性を踏まえた判断が必要です。材料選びが難しい場合は、3Dプリントの造形を手がけるサービスに一度相談してみるとよいでしょう。SOLIZEオンライン3Dプリントでも、材質・工法のご相談を受け付けています。ご相談はこちら
よくある質問(強度・材質選び・保管・トラブル)
3Dプリンターのフィラメントで一番強い材質は何ですか?
一般的に流通しているフィラメントの中では、PEEKや炭素繊維強化PEEKが最も高い強度を持ちます。ただし「強い」の定義が引張強度なのか、耐衝撃性なのか、耐熱下での強度なのかで答えは変わります。常温での靭性だけであればPCやナイロンでも十分なケースが多く、求められる性能を整理したうえで材質を選定することが重要です。
PLAとABSはどちらを選べばいいですか?
常温で形を確認するだけならPLA、後加工や耐熱性が必要ならABSが向いています。PLAは造形が容易で反りにくく、ABSは耐熱温度が約90〜100℃と高く、切削・接着・塗装にも対応しやすい材質です。ただしABSは反りやすく、密閉型の装置(大きな部品では加熱チャンバー付き)でないと安定して造形しにくい材質です。
3Dプリントした部品は射出成形品と同じ強度になりますか?
同じにはなりません。積層構造のため、層と層の界面が強度の弱点になり、造形方向によって強度が変わります。近年は加熱チャンバーとプロセス制御によって異方性を抑えた装置も登場していますが、設計段階では荷重方向と積層方向の関係を考慮してください。
PLAは生分解性があると聞きましたが、自然に分解されますか?
PLAは植物由来の原料から作られた生分解性樹脂ですが、一般的な使用環境で自然に分解されるわけではありません。分解には高温・高湿度といった産業用のコンポスト設備に近い条件が必要で、屋内に置いた造形物が勝手に崩れることはありません。環境負荷の低い材料として扱われる一方で、廃棄方法は自治体の区分に従ってください。
業務で使うフィラメントはどこで購入しますか?
汎用材は通販で入手できますが、エンプラ以上の材質や装置メーカーの純正材は代理店経由での調達が一般的です。装置によっては対応材料が限定されている場合もあるため、装置の導入前に、使いたい材質が調達できるかを確認しておくと確実です。
スーパーエンプラのフィラメントは一般的な3Dプリンターで使えますか?
使えません。PEEKやPEIはノズル温度が約350〜450℃に達するため、一般的な3Dプリンターでは温度が足りません。また、反りや層間剥離を抑えて本来の物性を引き出すには、造形空間を高温に保つ加熱チャンバー付きの装置を使うのが一般的です(必要なチャンバー温度は装置や材料グレードによって異なります)。対応する装置は高額なため、年間の使用量が少ない場合は、装置を導入するより造形を外注するほうが合理的です。
フィラメントの保管方法を教えてください
乾燥剤とともに密閉容器で保管してください。可能なら加熱式ドライヤーで保管するのがおすすめです。特にナイロンは吸湿しやすく、水分を吸ったまま造形すると表面の荒れや強度低下を招きます。PCやPETG、PEEKは吸水率こそ低いものの、わずかな水分でも造形品質に影響するため、造形前の乾燥は欠かせません。開封後に時間が経ったフィラメントは、使用前に材料メーカー指定の条件で乾燥させてから使ってください。
フィラメントがノズルから出てこないときの原因は何ですか?
多いのは、ノズルの詰まりとフィラメントの吸湿です。水分を含んだフィラメントは加熱時に気化して押し出しを不安定にし、炭化した樹脂や異物はノズル内部を塞ぎます。炭素繊維やガラス繊維を含む複合材を真鍮ノズルで使い続けた場合は、ノズルの摩耗も疑ってください。材質を変えた直後に発生したのであれば、その材質に必要なノズル温度に達していない可能性もあります。逆に、ノズル温度が高すぎて、材料が融けるべきでない箇所で融けても、材料の押し出しがうまくいかずノズルから出てきません。その時の事象を観察して、どれに該当するか判断する必要があります。
造形物がプラットフォームから剥がれる・反るのはなぜですか?
樹脂が冷えて収縮するときの力が原因です。収縮率の大きい結晶性樹脂のPPやナイロン(PA)、PEEK等で起きやすく、部品が大きいほど顕著になります。ABSやPCは収縮率の小さい非晶性樹脂ですが、造形温度と室温の差が大きいため、大きな部品では反りが出やすくなります。造形空間の温度を一定に保つことが基本的な対策で、加熱チャンバーのない装置で大型のABS部品を造形すると発生しやすくなります。材質を変えずに解決したい場合は、底面の接地面積を広げる、部品を分割する、といった設計側の工夫も有効です。詳しくは本記事の「材質ごとの造形難度と注意点」で解説しています。
まとめ
3Dプリンターのフィラメント材質は、用途から逆算して選ぶのが確実です。要点を整理します。
- 形状確認ならPLAやPETG、治具ならABSやCF強化材、機能部品ならナイロンやPC、100℃を超える環境ならPC、150℃を超える環境ならPEEKやPEIが基本の組み合わせ
- 材質を変えるということは、必要なノズル温度・チャンバー温度が変わるということ。装置側の対応可否を先に確認する
- 価格差は材質によって数十倍に及ぶが、部品単価を決めるのは材料費だけではない。内製か外注かは年間の使用量で判断する
- 積層構造による強度の異方性は、設計段階で織り込む
- 表面品質や細かい形状が必要なら、フィラメント方式にこだわらず光造形・粉末造形を検討する
材質の選定でつまずくときは、材料そのものの知識ではなく、「用途・装置・工程」の3つが結びついていないことが原因になっている場合があります。どの材質を選ぶべきか、フィラメント方式で対応できるかの判断がつかない段階でも、作りたい部品の用途と使用環境が決まっていれば、絞り込みは可能です。
SOLIZEオンライン3Dプリントについて
「SOLIZEオンライン3Dプリント」は、最短3分でお見積りから形状の再現性の確認、発注までをオンラインで完結できる3Dプリント出力サービスです。
- 業務用ハイエンド3Dプリンターでの高品質造形
- 短納期対応でスピーディにお届け
- 誰でも無料で使える自動3Dデータ評価システム搭載
3Dプリントの形状の再現性を事前に評価できるため、安心してご利用いただけます。
豊富な実績と信頼のサービス
SOLIZE PARTNERSは、1990年に日本で初めて3Dプリンターを導入し、試作品製作サービスを開始したパイオニア企業です。
- 国内最大級のキャパシティを誇る自社保有の樹脂3Dプリンターで製作対応
- 35年以上の運用実績に基づく豊富なノウハウとサポート体制
- 製造業のお客様を中心に、多様なニーズに柔軟に対応
材質・工法のご相談を承ります
作りたい部品の用途と使用環境をお伝えいただければ、適した工法と材料をご提案します。


